
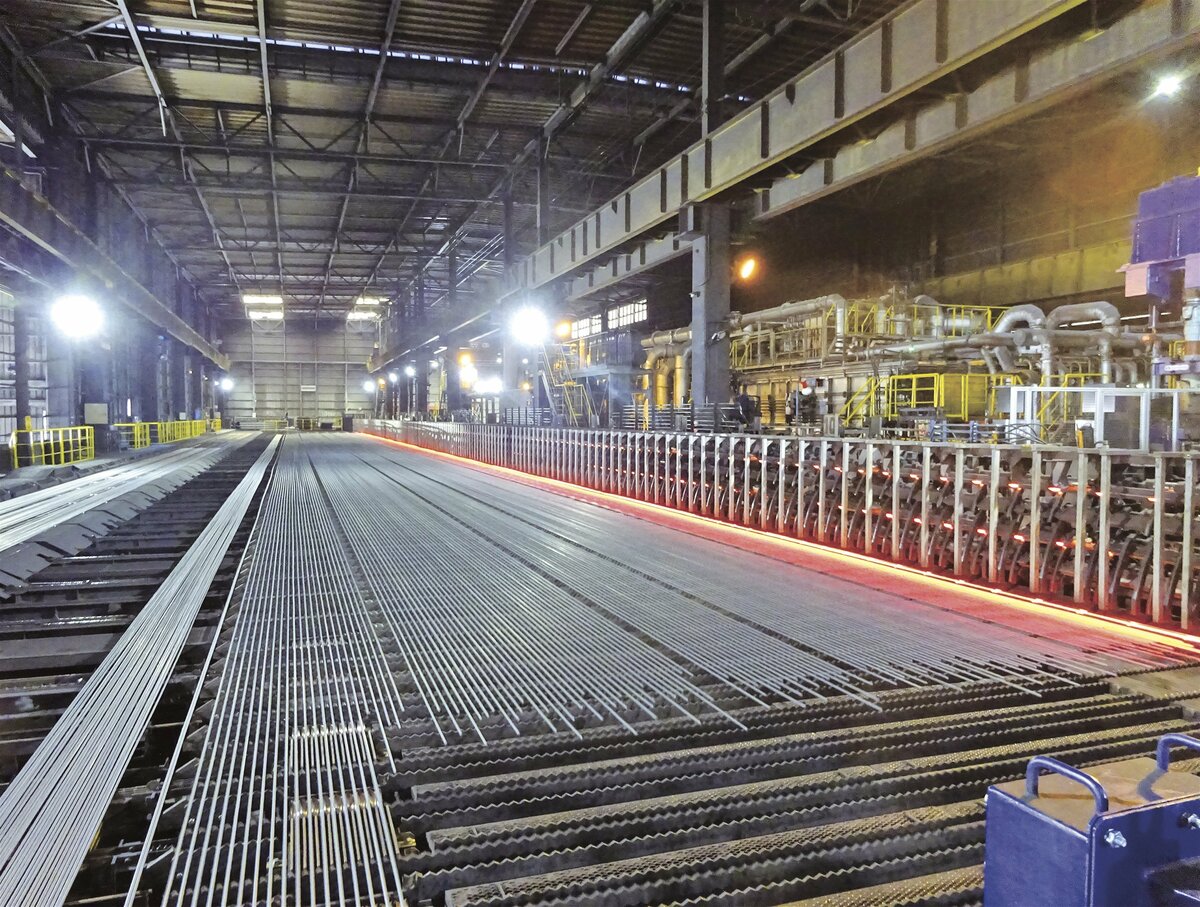
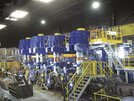
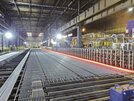
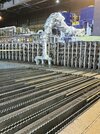
岸和田製鋼本社工場は電炉圧延一貫工場であり、D10からD41までの異形棒鋼(鉄筋)を生産している。2026年9月には粗圧延機の更新や電炉への炉内バーナー導入など一連の大型投資を完工した。老朽化対応というだけでなく、生産性やメンテナンス性、エネルギー効率を高め、さらにコスト競争力の強化を図った。
本社工場で製品製造に直接携わる要員はおよそ170人。4班3直の交代制で24時間操業に対応できるのが強みで、電力コスト・受注・納期を踏まえ、製鋼と圧延を柔軟に組み合わせながら、多品種・多サイズを生産できる。
炉内バーナー導入、/溶解効率10%向上
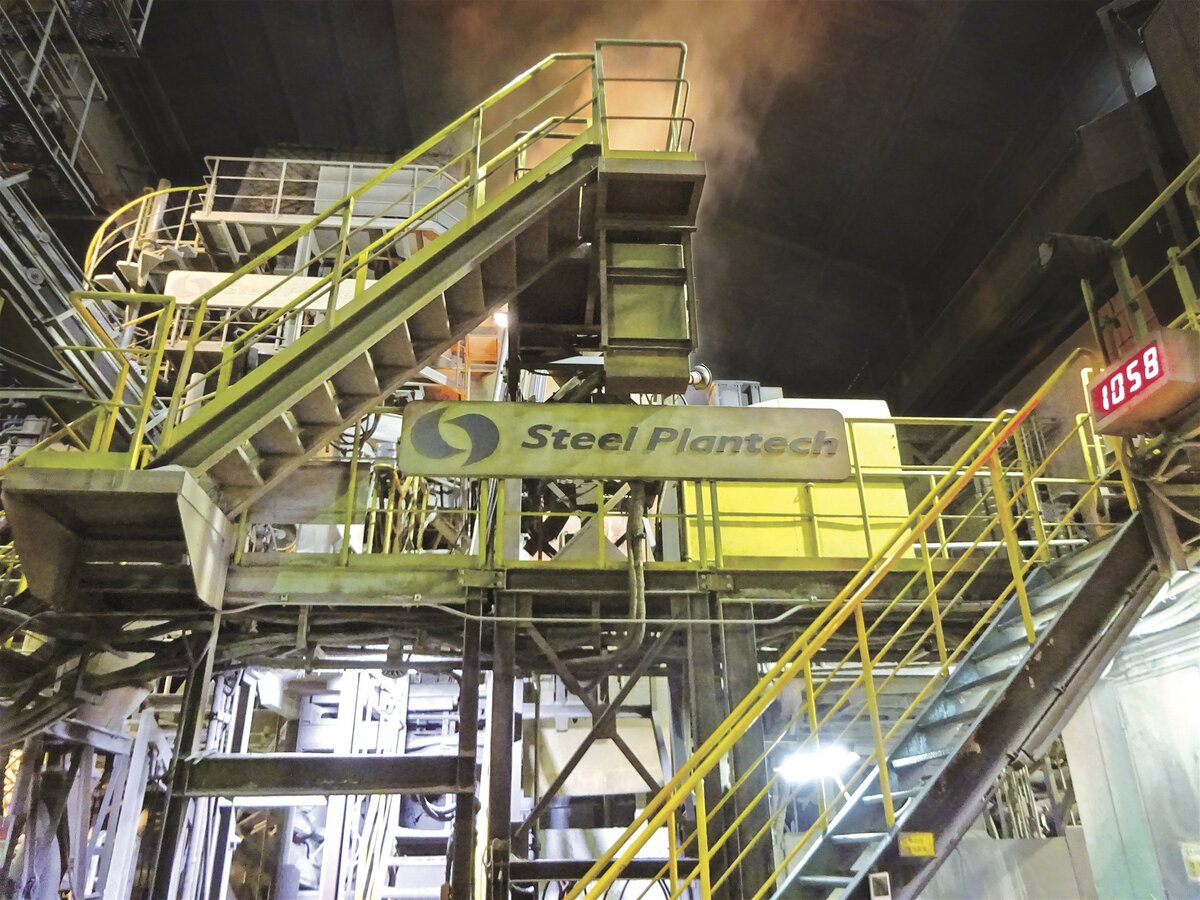
電炉はスチールプランテック製の「エコアーク」。近年は昼夜の電力料金差がほとんどなくなっていることから、予熱型電炉の性能をフルに生かすため、休日だけでなく、平日に24時間連続操業をすることもある。また、圧延もできるだけ連続操業することでエネルギー効率を高めている。
製鋼工程ではスクラップを積んだコンテナが斜面のレールを上り、数メートルの高さにある炉頂からスクラップを投入する。スクラップはいったんシャフト炉にとどまり、予熱されながら作業員の操作で電炉へ装入する。溶鋼はLF(取鍋精錬炉)を経て、4ストランドの連鋳機でビレットとなり、圧延工程に移る。
今回導入した炉内バーナーは、LNGと酸素を使ってスクラップの溶解を促進する。溶解効率を従来比で約10%高め、通電時間の短縮や省電力化につなげる。また、溶解時間の短縮によって製鋼と圧延の生産バランスが調整しやすくなり、ビレットの加熱工程を省く直送圧延の比率向上も期待できるという。
圧延機更新で/作業負担軽減
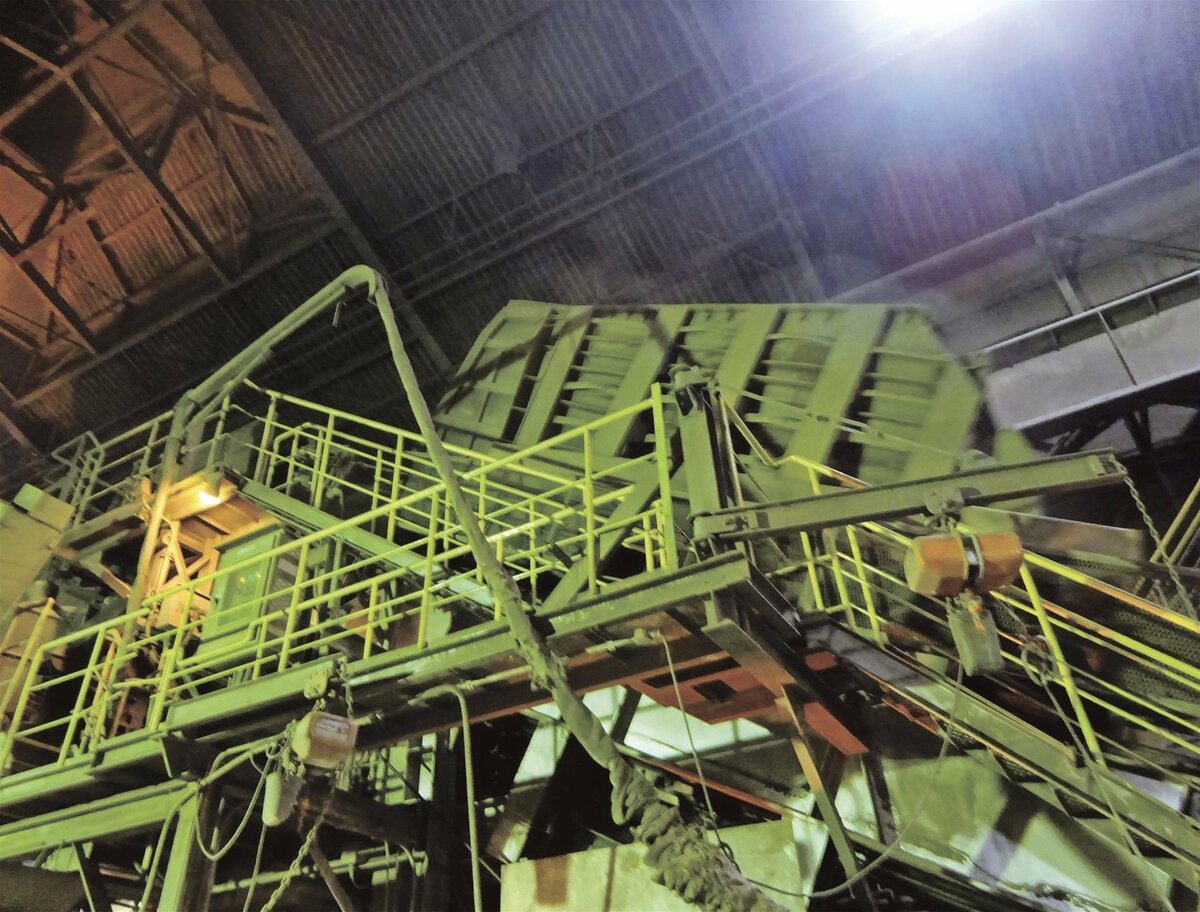
圧延設備は20年に中間部を更新。さらに26年には粗圧延部を更新した。圧延スタンドはカンチレバー式から2ハイスタンドに変更している。
カンチレバー式では製造サイズなどを変える際、手作業によるロール交換に6~8時間を要し、作業者の負担も大きかった。新設備は複数の孔型を持つマルチカリバー方式を採用。ロールを横方向へ移動して孔型を切り替えられるため、交換時間と作業負担を大きく軽減する。このほか、制御システムも一部を刷新し、さらに冷却床も更新した。
作業ロボット化、/AI導入も検討
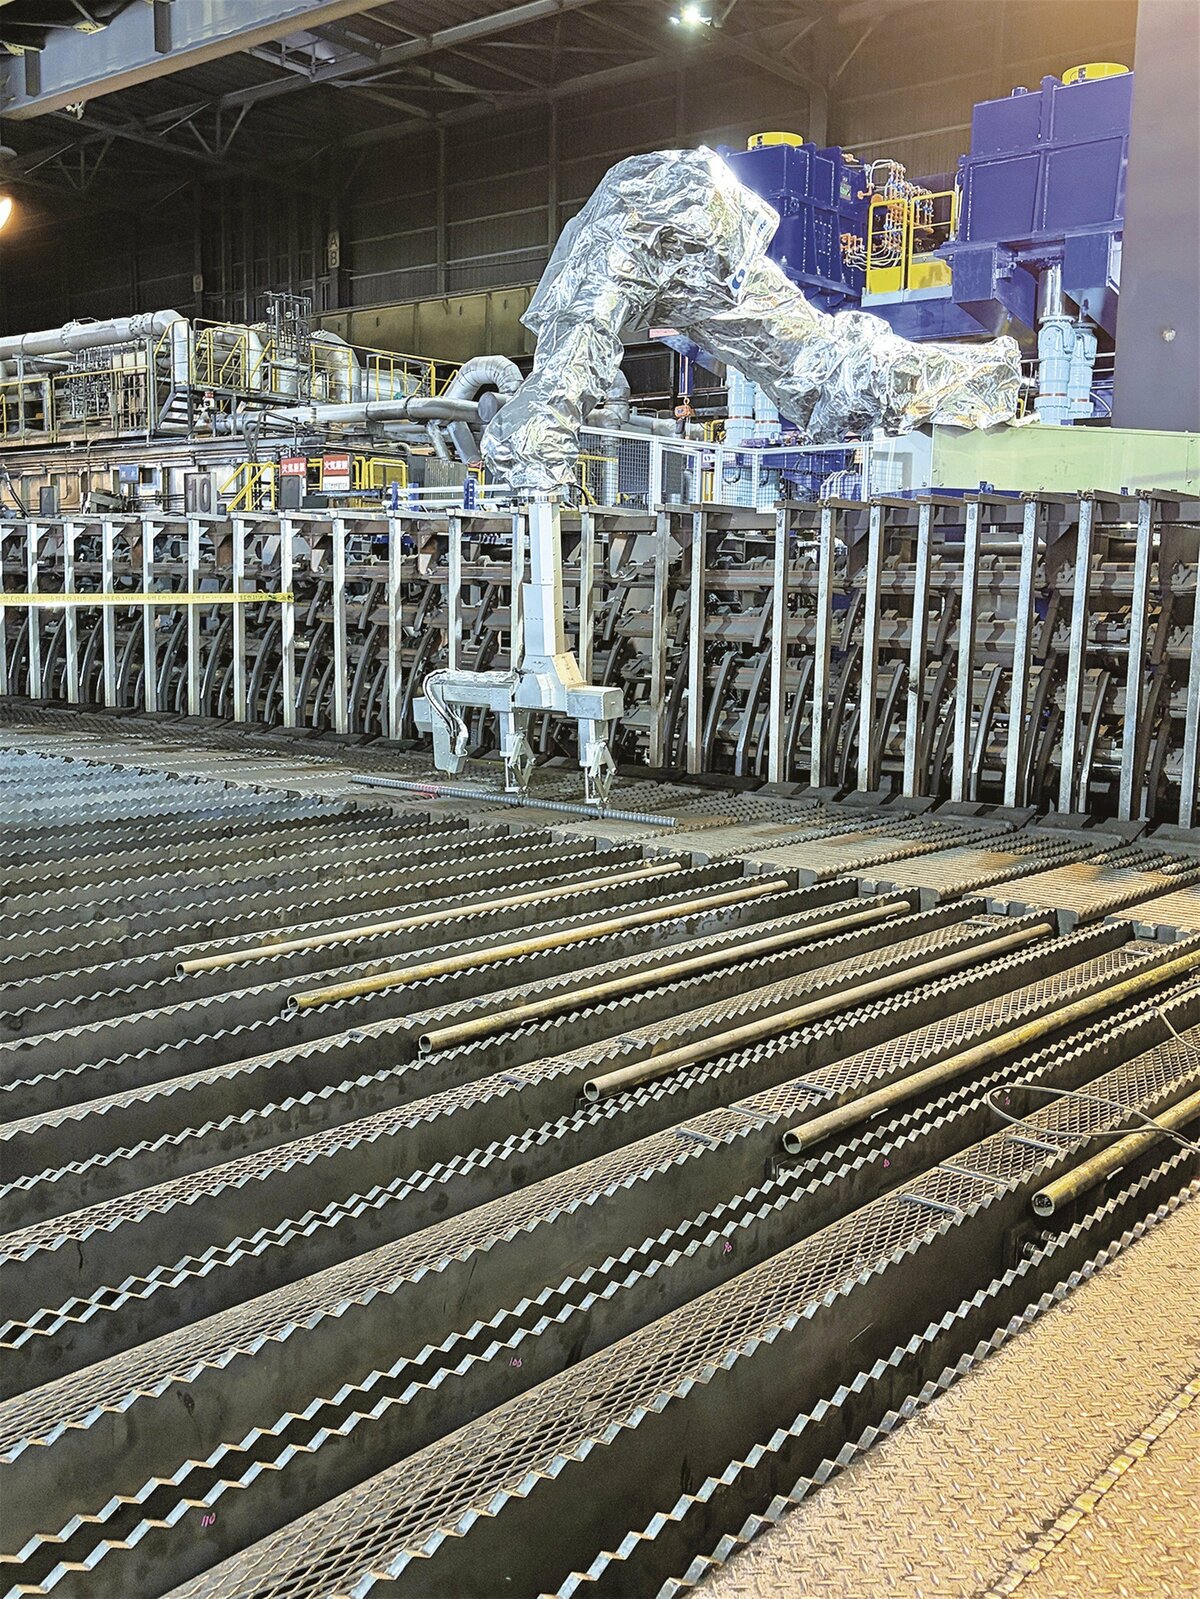
作業ロボットの導入も図っている。同社は約18鋼種のビレットを製造しているが、これまでは在庫情報を手作業で入力するなどして管理していた。そこで、ビレットが高温の状態でも識別・管理用のラベルを貼り付けられるロボットを新設した。冷却床からの製品サンプルの採取もこれまで作業員が手作業で担っていたが、ロボット化した。
こうしたロボット化だけでなく、LFの炉壁残厚測定機も導入するなどしており、さまざまな作業・工程でDXやロボット化を進めている。今後は電炉での溶鋼サンプリングや分析装置の自動化も検討していく。
また、AIを活用した操業支援システムの構築にも取り組む。エコアーク炉にスクラップを装入するタイミングについて、「新人とベテランでは明らかな差があり、生産効率や溶解効率が違ってくる」(早川直樹生産本部長)という。こうした経験が求められる判断の操業データを蓄積し、AIが最適な条件を示すことで、生産の安定とエネルギー原単位の改善を図っていく。ベテランの判断やノウハウをデータとして残し、次世代へ継承する狙いもある。
早川生産本部長は「設備更新やロボットの導入で作業負担を減らし、安全で働きやすい職場を目指していく。また、エンジニアの採用・育成にも力を入れ、設備や操業を支える技術を次世代につないでいきたい」と話す。生産面の大型投資は一段落したが、シャフト炉や集塵設備などの老朽化対策が残り、仕上げ圧延設備も将来の更新対象となる。今後の投資を生産性向上だけでなく、作業負荷の軽減や安全性向上にもつなげ、製鋼・圧延一貫体制の競争力を強化していく。